


Máy hàn TIG được sử dụng rộng rãi để hàn inox, nhôm và nhiều kim loại khác nhờ khả năng tạo mối hàn đẹp, ít bắn tóe. Tuy nhiên, nếu thao tác sai hoặc thiết lập thông số không phù hợp, mối hàn dễ gặp các lỗi như rỗ khí, cháy thủng hoặc ngấu kém.
Hiểu cách sử dụng máy hàn TIG đúng kỹ thuật sẽ giúp thợ hàn vận hành máy an toàn, nâng cao chất lượng mối hàn và kéo dài tuổi thọ thiết bị. Trong bài viết này, người dùng sẽ được hướng dẫn chi tiết từng bước để sử dụng máy hàn TIG hiệu quả.
Máy Hàn TIG Hoạt Động Như Thế Nào?
Hiểu nguyên lý hoạt động của máy hàn TIG sẽ giúp sử dụng máy đúng cách và thiết lập thông số phù hợp. Đây cũng là yếu tố quan trọng để tạo ra mối hàn đẹp, bền và hạn chế các lỗi thường gặp.


Máy hàn TIG là gì?
Máy hàn TIG (Tungsten Inert Gas) là thiết bị hàn hồ quang sử dụng điện cực Vonfram không nóng chảy để tạo hồ quang. Trong quá trình hàn, khí Argon hoặc hỗn hợp khí trơ sẽ bao phủ vùng hàn, giúp ngăn không khí xâm nhập và bảo vệ mối hàn khỏi quá trình oxy hóa.
Phương pháp hàn TIG tạo ra mối hàn sạch, ít bắn tóe và có tính thẩm mỹ cao. Máy thường được dùng để hàn inox, thép không gỉ, thép carbon, nhôm, đồng và nhiều kim loại màu khác.
Nguyên lý hoạt động của máy hàn TIG
Máy hàn TIG hoạt động bằng cách tạo hồ quang điện giữa điện cực Vonfram và vật hàn. Nhiệt từ hồ quang làm nóng chảy kim loại tại vị trí hàn để tạo liên kết.
Trong suốt quá trình hàn, khí Argon được cấp liên tục qua mỏ hàn để bảo vệ hồ quang và vũng hàn. Nếu cần bổ sung vật liệu, người thợ sẽ đưa que bù vào vũng hàn bằng tay để tăng độ bền và độ đầy của mối hàn.
Khi nào nên sử dụng máy hàn TIG?
Máy hàn TIG phù hợp khi cần mối hàn có chất lượng cao và tính thẩm mỹ tốt. Phương pháp này thường được sử dụng trong các trường hợp:
- Hàn inox, thép không gỉ và thép mỏng.
- Hàn nhôm, đồng hoặc các kim loại màu.
- Gia công bồn chứa, đường ống, lan can inox.
- Sản xuất cơ khí chính xác và chế tạo thiết bị thực phẩm, y tế.
- Các công việc yêu cầu mối hàn sạch, ít bắn tóe và ít phải xử lý sau hàn.
Tìm hiểu cách máy hàn TIG hoạt động để tạo mối hàn chất lượng cao
Chuẩn Bị Trước Khi Sử Dụng Máy Hàn TIG
Chuẩn bị đúng trước khi hàn giúp máy vận hành ổn định, tạo mối hàn chất lượng và đảm bảo an toàn. Hãy kiểm tra đầy đủ các yếu tố dưới đây trước khi bắt đầu.
Kiểm tra nguồn điện
Đảm bảo nguồn điện phù hợp với điện áp và công suất của máy hàn TIG. Kiểm tra dây nguồn, phích cắm và các đầu nối để phát hiện hư hỏng hoặc lỏng tiếp xúc. Nếu điện áp không ổn định, nên sử dụng nguồn điện phù hợp để tránh ảnh hưởng đến chất lượng hồ quang.
Chuẩn bị bình khí Argon
Lắp bình khí Argon vào van điều áp đúng kỹ thuật và siết chặt các đầu nối. Mở van từ từ để kiểm tra rò rỉ khí, sau đó điều chỉnh lưu lượng khí theo yêu cầu của vật liệu hàn. Đồng thời, hãy đảm bảo lượng khí trong bình đủ cho toàn bộ quá trình làm việc.
Kiểm tra mỏ hàn và điện cực Vonfram
Kiểm tra mỏ hàn, chụp khí, bép kẹp và cáp hàn để đảm bảo không bị nứt hoặc lỏng. Điện cực Vonfram cần được mài đúng hình dạng, đầu điện cực không bị mẻ, cong hoặc bám kim loại. Nếu điện cực bị nhiễm bẩn, nên mài lại hoặc thay mới để hồ quang ổn định hơn.
Làm sạch bề mặt vật hàn
Trước khi hàn, cần loại bỏ bụi bẩn, dầu mỡ, sơn, gỉ sét và lớp oxit trên bề mặt kim loại. Có thể sử dụng giấy nhám, bàn chải inox hoặc dung môi làm sạch phù hợp. Bề mặt sạch sẽ giúp hồ quang ổn định, tăng độ ngấu và giảm nguy cơ rỗ khí.
Trang bị đồ bảo hộ khi hàn TIG
Luôn sử dụng đầy đủ đồ bảo hộ như mặt nạ hàn, kính bảo hộ, găng tay hàn, quần áo chống cháy và giày bảo hộ. Việc trang bị đúng giúp bảo vệ người hàn khỏi tia hồ quang, nhiệt độ cao, tia lửa và các nguy cơ mất an toàn trong quá trình làm việc.
Cách Lắp Máy Hàn TIG Đúng Kỹ Thuật
Lắp đặt máy hàn TIG đúng cách giúp hồ quang ổn định, hạn chế rò rỉ khí và đảm bảo an toàn khi làm việc. Thực hiện theo các bước dưới đây trước khi bắt đầu hàn.
Kết nối dây mass
Kẹp dây mass chắc chắn vào phôi hàn hoặc bàn hàn bằng kim loại sạch. Vị trí kẹp nên gần khu vực hàn để dòng điện truyền ổn định và giảm tổn thất điện. Tránh kẹp lên bề mặt có sơn, gỉ sét hoặc dầu mỡ vì sẽ ảnh hưởng đến hồ quang.
Lắp mỏ hàn TIG
Lắp điện cực Vonfram vào mỏ hàn với chiều dài nhô ra phù hợp, thường khoảng 3–6 mm tùy loại chụp khí và vị trí hàn. Sau đó siết chặt bép kẹp và kết nối mỏ hàn với máy theo đúng cổng quy định. Kiểm tra lại để đảm bảo các đầu nối được cố định chắc chắn.
Kết nối bình khí và van điều áp
Gắn van điều áp vào bình khí Argon và siết chặt bằng dụng cụ phù hợp. Kết nối dây dẫn khí từ van đến máy hoặc mỏ hàn, sau đó mở van bình từ từ. Điều chỉnh lưu lượng khí theo yêu cầu trước khi tiến hành hàn.
Kiểm tra các đầu nối trước khi bật máy
Kiểm tra lại toàn bộ dây nguồn, dây mass, mỏ hàn, dây dẫn khí và các đầu kết nối. Đảm bảo không có hiện tượng lỏng, rò rỉ hoặc hư hỏng. Sau khi hoàn tất, bật nguồn máy và kiểm tra chế độ hoạt động trước khi hàn thử.
⚠️Lưu ý
- Lắp đúng cực tính theo vật liệu và chế độ hàn AC hoặc DC.
- Không mở van bình khí quá nhanh để tránh làm hỏng van điều áp.
- Đảm bảo dây dẫn không bị xoắn, gập hoặc chèn ép trong quá trình làm việc.
- Kiểm tra rò rỉ khí định kỳ để tránh lãng phí Argon và ảnh hưởng đến chất lượng mối hàn.
- Chỉ bắt đầu hàn khi mọi kết nối đều chắc chắn và máy hoạt động bình thường.
Kiểm tra máy hàn TIG trước khi hàn thử
Cách Chỉnh Máy Hàn TIG Trước Khi Hàn
Thiết lập đúng thông số giúp hồ quang ổn định, mối hàn đẹp và hạn chế các lỗi như cháy thủng, rỗ khí hoặc ngấu kém. Trước khi hàn, hãy điều chỉnh các thông số phù hợp với vật liệu và chiều dày phôi.
Chỉnh dòng hàn
Dòng hàn cần được chọn theo chiều dày và loại vật liệu. Dòng quá thấp sẽ khiến mối hàn không đủ độ ngấu, trong khi dòng quá cao dễ làm cháy thủng vật hàn. Với vật liệu mỏng, nên bắt đầu ở mức dòng thấp rồi tăng dần đến khi hồ quang ổn định.
Chỉnh lưu lượng khí Argon
Khí Argon có nhiệm vụ bảo vệ hồ quang và vũng hàn khỏi tác động của không khí. Lưu lượng khí thường được cài đặt trong khoảng 6 - 12 lít/phút, tùy đường kính chụp khí, vật liệu và môi trường làm việc. Nếu hàn ngoài trời hoặc nơi có gió, cần che chắn để tránh làm phân tán khí bảo vệ.
Chọn cực tính AC hoặc DC
Lựa chọn cực tính phụ thuộc vào vật liệu cần hàn.
- DC (dòng một chiều): Phù hợp để hàn inox, thép carbon, thép không gỉ, đồng và nhiều kim loại khác.
- AC (dòng xoay chiều): Thường dùng để hàn nhôm và hợp kim nhôm, giúp phá lớp oxit trên bề mặt và tạo mối hàn ổn định.
Hãy chọn đúng chế độ trước khi bắt đầu để đạt hiệu quả hàn tốt nhất.
Điều chỉnh thời gian trễ khí (Post Flow)
Post Flow là thời gian khí Argon tiếp tục được cấp sau khi hồ quang tắt. Chức năng này giúp bảo vệ điện cực Vonfram và mối hàn khi còn nóng. Thời gian trễ khí thường cài đặt khoảng 3 - 10 giây, tùy theo dòng hàn và kích thước điện cực.
Điều chỉnh chế độ 2T hoặc 4T
Máy hàn TIG thường có hai chế độ điều khiển cò mỏ hàn.
- 2T: Nhấn giữ cò để hàn, thả cò để dừng. Phù hợp với các mối hàn ngắn hoặc công việc sửa chữa.
- 4T: Nhấn cò để bắt đầu hàn và nhấn lần nữa để kết thúc. Người dùng không cần giữ cò liên tục, phù hợp khi hàn đường dài hoặc làm việc trong thời gian dài.
Bảng gợi ý thông số theo chiều dày vật liệu
| Chiều dày vật liệu | Dòng hàn tham khảo | Lưu lượng khí Argon |
|---|---|---|
| 1 mm | 30 – 50 A | 6 – 8 lít/phút |
| 2 mm | 50 – 80 A | 7 – 9 lít/phút |
| 3 mm | 80 – 120 A | 8 – 10 lít/phút |
| 4 mm | 120 – 160 A | 9 – 11 lít/phút |
| 5 mm | 160 – 200 A | 10 – 12 lít/phút |
⚠️Lưu ý: Bảng trên chỉ mang tính tham khảo. Thông số thực tế có thể thay đổi tùy theo loại vật liệu, tư thế hàn, đường kính điện cực Vonfram, que bù và yêu cầu của từng công việc.
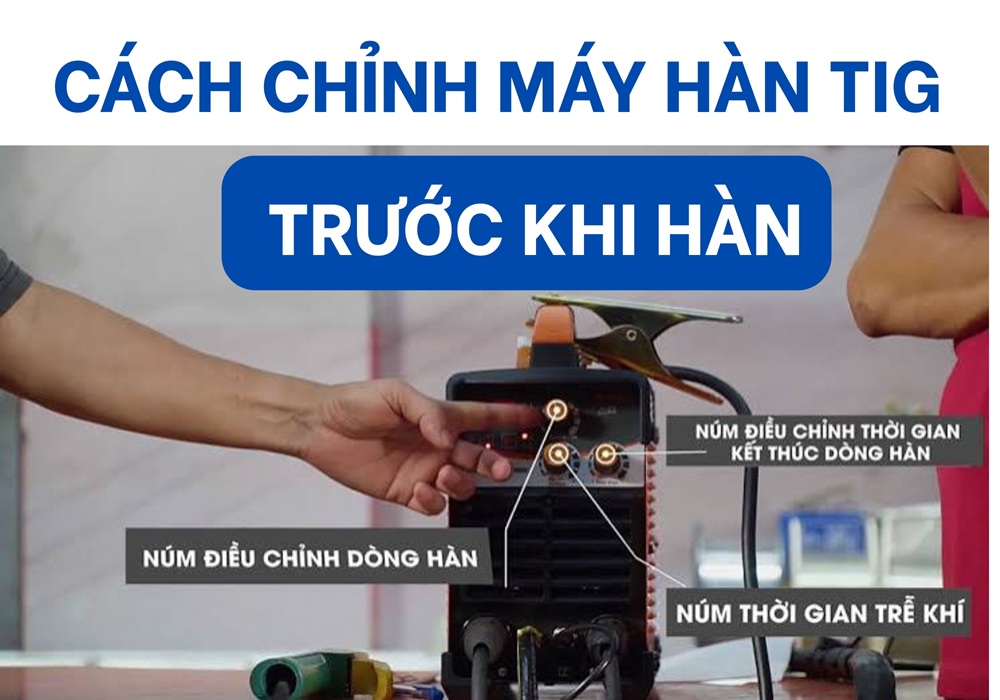
Điều chỉnh thông số máy hàn TIG
Cách Sử Dụng Máy Hàn TIG Đúng Kỹ Thuật
Sau khi lắp đặt và thiết lập thông số có thể bắt đầu hàn. Thực hiện đúng quy trình dưới đây sẽ giúp hồ quang ổn định, mối hàn đẹp và kéo dài tuổi thọ của thiết bị.
Bước 1: Khởi động máy và kiểm tra khí bảo vệ
Bật nguồn máy hàn TIG và chọn đúng chế độ hàn đã cài đặt. Nhấn cò mỏ hàn để kiểm tra khí Argon có cấp đều hay không, đồng thời quan sát hồ quang thử để đảm bảo máy hoạt động ổn định trước khi hàn chính thức.
Bước 2: Đặt tư thế hàn đúng
Đứng hoặc ngồi ở tư thế vững chắc để dễ điều khiển mỏ hàn. Tay cầm mỏ hàn nên được tỳ nhẹ lên bàn hàn hoặc vật cố định để giảm rung, giúp đường hàn đều và chính xác hơn.
Bước 3: Cầm mỏ hàn đúng góc
Giữ mỏ hàn nghiêng khoảng 10 – 20° theo hướng di chuyển. Đầu điện cực Vonfram nên cách bề mặt vật hàn khoảng 2 – 3 mm và không chạm trực tiếp vào kim loại để tránh làm bẩn điện cực.
Bước 4: Mồi hồ quang
Đưa đầu điện cực đến gần vị trí hàn và nhấn cò để tạo hồ quang. Khi hồ quang đã ổn định, giữ khoảng cách đều giữa điện cực và vật hàn. Nếu sử dụng que bù, chỉ đưa que vào mép trước của vũng hàn, tránh chạm vào điện cực Vonfram.
Bước 5: Thực hiện đường hàn
Di chuyển mỏ hàn với tốc độ ổn định theo đường hàn. Khi cần bổ sung vật liệu, đưa que bù vào vũng hàn nhịp nhàng rồi rút ra ngay sau khi kim loại nóng chảy. Duy trì hồ quang ổn định để mối hàn có độ ngấu tốt và bề mặt đồng đều.
Bước 6: Kết thúc mối hàn đúng cách
Khi hoàn thành đường hàn, giảm tốc độ di chuyển ở đoạn cuối để lấp đầy miệng hàn. Sau khi nhả cò, giữ nguyên mỏ hàn tại vị trí vài giây để khí Argon tiếp tục bảo vệ điện cực và mối hàn trong thời gian Post Flow.
Bước 7: Tắt máy và khóa bình khí
Sau khi hàn xong, tắt nguồn máy rồi khóa van bình khí Argon. Xả lượng khí còn lại trong dây dẫn nếu cần, sau đó quấn gọn dây hàn và vệ sinh mỏ hàn, điện cực Vonfram trước khi cất giữ. Việc bảo quản đúng cách giúp thiết bị hoạt động ổn định và bền hơn trong những lần sử dụng tiếp theo.
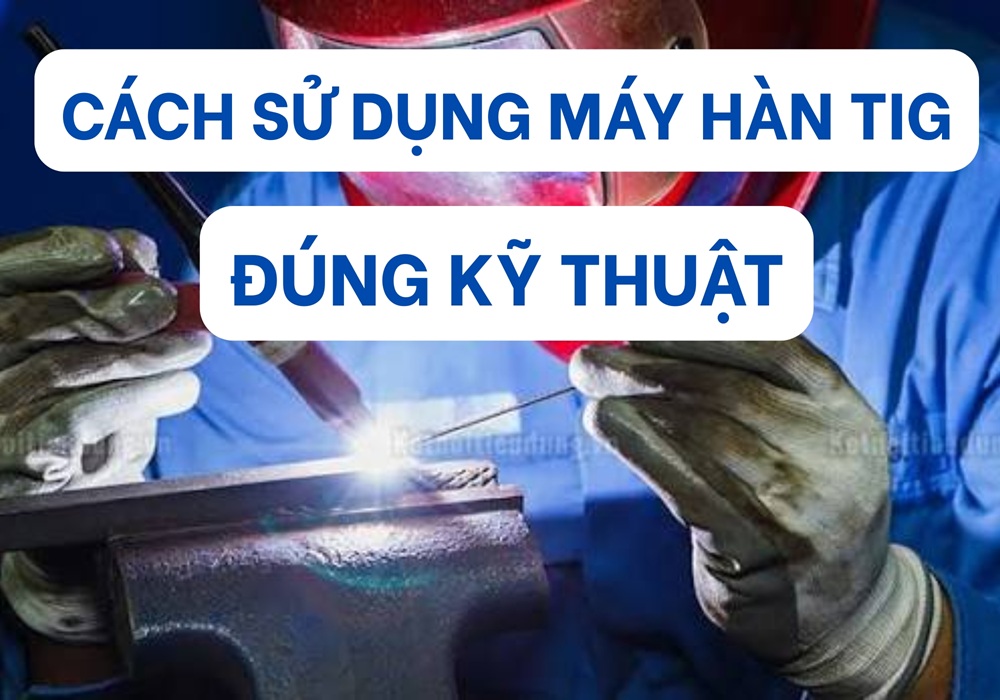
Hướng dẫn thao tác máy hàn TIG đúng cách giúp hồ quang ổn định và mối hàn đẹp
Kỹ Thuật Hàn TIG Giúp Mối Hàn Đẹp Hơn
Ngoài việc thiết lập đúng thông số, kỹ thuật thao tác cũng ảnh hưởng trực tiếp đến chất lượng mối hàn. Dưới đây là những kỹ thuật cơ bản giúp mối hàn đều, ngấu tốt và có tính thẩm mỹ cao.
Góc đặt mỏ hàn
Giữ mỏ hàn nghiêng khoảng 10 - 20° theo hướng di chuyển. Góc đặt phù hợp giúp hồ quang tập trung, khí Argon bao phủ tốt vùng hàn và mối hàn đều hơn. Không nên dựng mỏ hàn quá thẳng hoặc nghiêng quá nhiều vì sẽ làm giảm hiệu quả bảo vệ của khí.
Khoảng cách điện cực với vật hàn
Đầu điện cực Vonfram nên cách bề mặt vật hàn khoảng 2 - 3 mm. Khoảng cách quá xa khiến hồ quang không ổn định, còn quá gần dễ làm điện cực chạm vào vật hàn và bị nhiễm bẩn. Trong suốt quá trình hàn, hãy giữ khoảng cách này càng ổn định càng tốt.
Cách đưa que bù
Đưa que bù vào mép trước của vũng hàn với góc khoảng 15 - 20°. Chỉ nhúng đầu que vào vùng kim loại nóng chảy rồi rút ra ngay, tránh đưa quá sâu hoặc để que bù cản luồng khí Argon. Thao tác đều tay sẽ giúp mối hàn đầy và đẹp hơn.
Tốc độ di chuyển mỏ hàn
Di chuyển mỏ hàn với tốc độ ổn định để chiều rộng và độ ngấu của mối hàn được đồng đều. Nếu đi quá nhanh, mối hàn dễ thiếu ngấu. Ngược lại, nếu đi quá chậm, vật hàn có thể bị quá nhiệt, cháy thủng hoặc biến dạng, đặc biệt với vật liệu mỏng.
Khi nào nên dùng que bù?
Không phải mọi mối hàn TIG đều cần sử dụng que bù. Với các tấm kim loại mỏng hoặc mối hàn mép có khe hở nhỏ, có thể hàn nóng chảy mà không cần bổ sung vật liệu. Tuy nhiên, khi hàn vật liệu dày hơn, hàn mối ghép có khe hở hoặc cần tăng độ bền cho mối hàn, nên sử dụng que bù có thành phần phù hợp với vật liệu để đạt chất lượng tốt nhất.
💡Kinh nghiệm từ Xsafe: Trước khi hàn trên sản phẩm, hãy hàn thử trên vật liệu cùng loại để điều chỉnh góc hàn và thông số phù hợp.
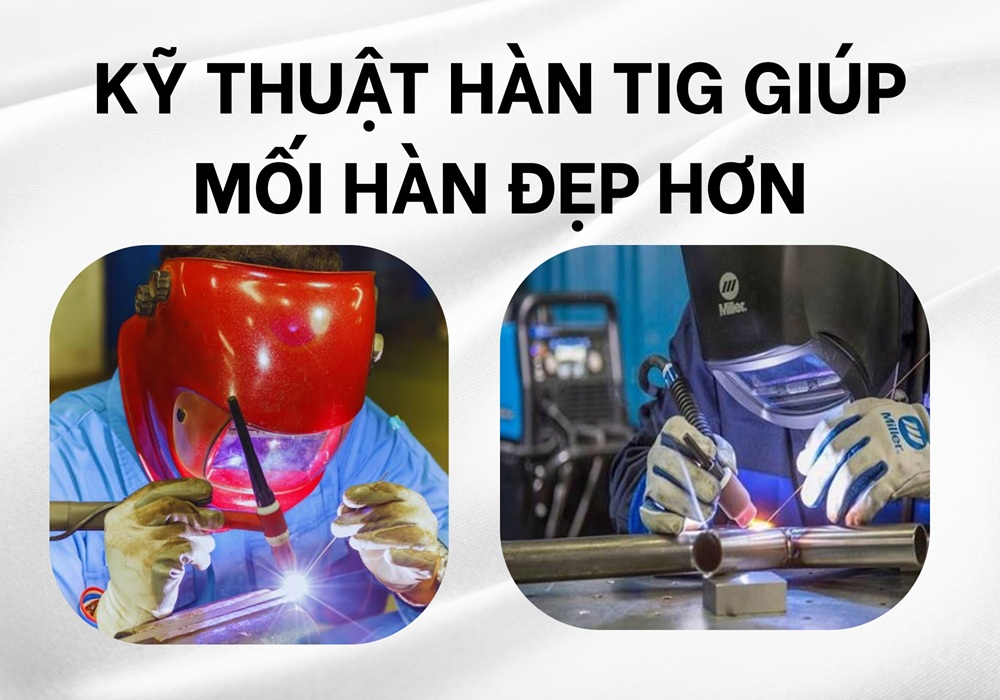
Kỹ thuật hàn TIG giúp tăng độ ngấu và tính thẩm mỹ của mối hàn
Những Lỗi Thường Gặp Khi Sử Dụng Máy Hàn TIG
Trong quá trình hàn TIG, người mới thường gặp một số lỗi khiến mối hàn kém chất lượng hoặc làm gián đoạn công việc. Xác định đúng nguyên nhân sẽ giúp người dùng xử lý nhanh và hạn chế lỗi lặp lại.
Hồ quang không ổn định
- Nguyên nhân: Dòng hàn cài đặt không phù hợp, điện cực Vonfram bị mòn hoặc nguồn điện không ổn định.
- Cách khắc phục: Điều chỉnh lại dòng hàn theo vật liệu, mài hoặc thay điện cực Vonfram và kiểm tra nguồn điện trước khi hàn.
Điện cực Vonfram bị dính
- Nguyên nhân: Đầu điện cực chạm vào vật hàn hoặc que bù trong quá trình thao tác.
- Cách khắc phục: Giữ khoảng cách điện cực khoảng 2–3 mm với vật hàn, thao tác đều tay và mài lại điện cực nếu bị nhiễm bẩn.
Mối hàn bị rỗ khí
- Nguyên nhân: Lưu lượng khí Argon không đủ, có rò rỉ khí hoặc bề mặt vật hàn còn dầu mỡ, gỉ sét.
- Cách khắc phục: Kiểm tra hệ thống cấp khí, điều chỉnh lưu lượng Argon phù hợp và làm sạch vật hàn trước khi hàn.
Mối hàn bị cháy thủng
- Nguyên nhân: Dòng hàn quá cao hoặc tốc độ di chuyển mỏ hàn quá chậm.
- Cách khắc phục: Giảm dòng hàn, tăng tốc độ di chuyển và luyện tập điều khiển hồ quang ổn định, đặc biệt khi hàn vật liệu mỏng.
Mối hàn bị oxy hóa đổi màu
- Nguyên nhân: Khí Argon không bảo vệ đủ hoặc nhấc mỏ hàn quá sớm khi mối hàn còn nóng.
- Cách khắc phục: Điều chỉnh lưu lượng khí phù hợp, tăng thời gian Post Flow và giữ mỏ hàn tại vị trí vài giây sau khi kết thúc đường hàn.
Khí Argon tiêu hao quá nhiều
- Nguyên nhân: Cài đặt lưu lượng khí quá lớn, hệ thống bị rò rỉ hoặc quên khóa van bình sau khi hàn.
- Cách khắc phục: Chỉnh lưu lượng khí đúng khuyến nghị, kiểm tra định kỳ các đầu nối và luôn khóa van bình khí Argon sau khi hoàn thành công việc.
Tổng hợp các lỗi thường gặp trong quá trình hàn TIG
Nắm vững cách sử dụng máy hàn TIG giúp tạo mối hàn đẹp, ổn định và đảm bảo an toàn khi làm việc. Hãy chuẩn bị đầy đủ, thiết lập đúng thông số và thực hiện đúng kỹ thuật để nâng cao chất lượng mối hàn cũng như kéo dài tuổi thọ của máy.
Xem thêm:
- Máy Hàn Gia Đình Nên Mua Loại Nào?
- Các Thương Hiệu Máy Hàn Uy Tín
- Tìm Hiểu Về Hàn MIG
- Cấu Tạo Mỏ Hàn Tig
- Tìm Hiểu Cấu Tạo Máy Hàn Tig


Hiện tại bài viết này chưa có bình luận.